ଓଡିଆ
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
EIHE ଇସ୍ପାତ ସଂରଚନାର ବାକ୍ସ ସ୍ତମ୍ଭ ପ୍ରକ୍ରିୟାକରଣ ପ୍ରବାହ ଏବଂ ଇଞ୍ଜିନିୟରିଂ ପ୍ରୟୋଗ ସଫଳତା |
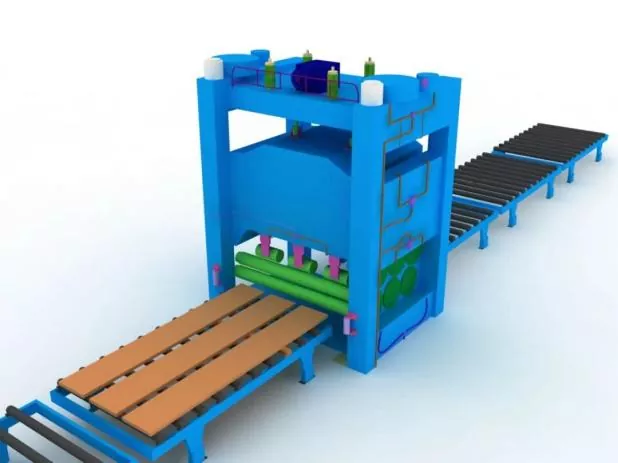
I. ସାଧାରଣ ଲେଆଉଟ୍ ଚିତ୍ରାଙ୍କନ |
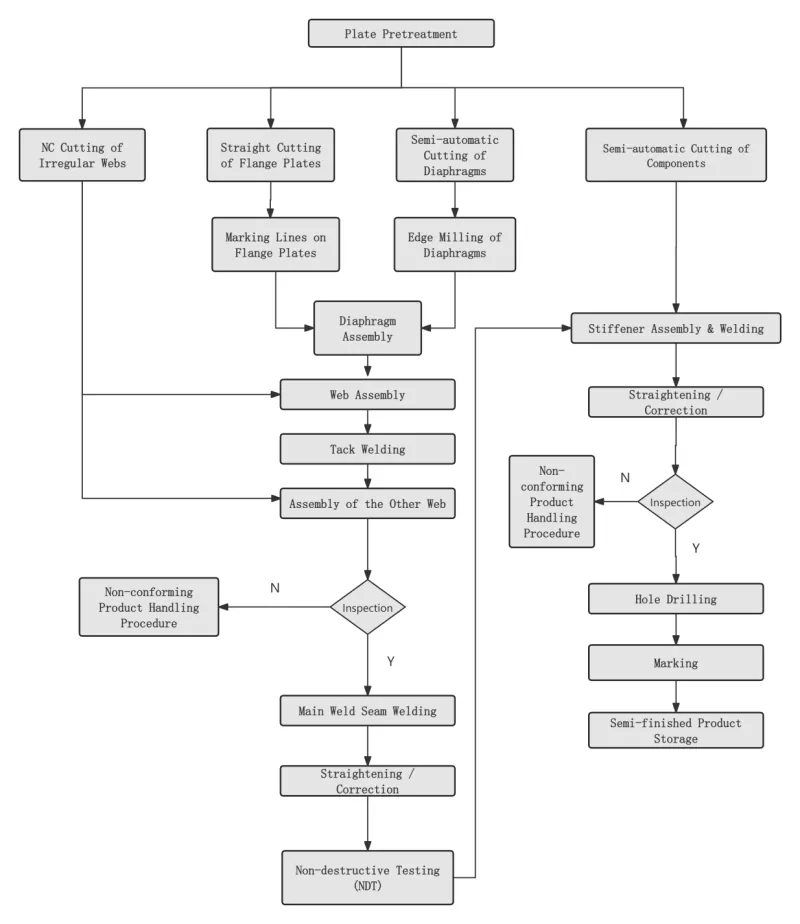
Ⅱ। ମୁଖ୍ୟ ପ୍ରକ୍ରିୟା |
|
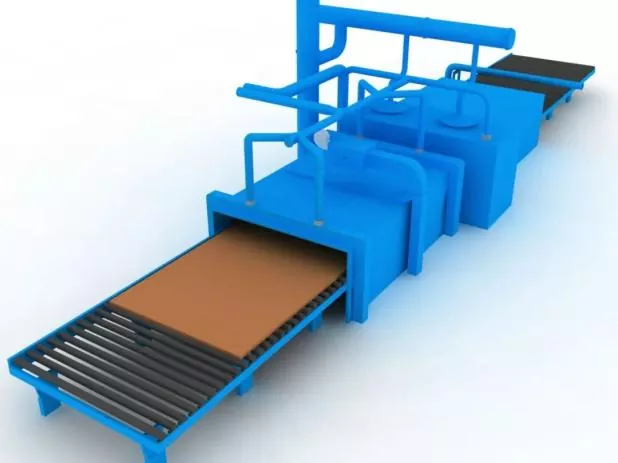
ଷ୍ଟେପ୍ 1 ଇସ୍ପାତ ପ୍ଲେଟ୍ ପୃଷ୍ଠଭୂମି ଚିକିତ୍ସା | |
ଷ୍ଟିଲ୍ ପ୍ଲେଟ୍ ଖାଲି ହେବା ପୂର୍ବରୁ ଡିଜାଇନ୍ କିମ୍ବା ପ୍ରକ୍ରିୟା ଆବଶ୍ୟକତା ଅନୁଯାୟୀ ପରିଚାଳିତ | |
|
|
ଷ୍ଟେପ୍ 2 ଷ୍ଟିଲ୍ ପ୍ଲେଟ୍ ସିଧା କରିବା | |
ଷ୍ଟିଲ୍ ପ୍ଲେଟ୍ ପ୍ରିଟେରେଟେସନ୍ ପରେ ଖାଲି ସଠିକତାକୁ ସୁନିଶ୍ଚିତ କରିବା ଏବଂ ଷ୍ଟିଲ୍ ପ୍ଲେଟର ଆଭ୍ୟନ୍ତରୀଣ ଅବଶିଷ୍ଟ ଚାପରୁ ମୁକ୍ତି ପାଇଁ ସାମଗ୍ରିକ ସିଧା କରିବା କାର୍ଯ୍ୟ କରାଯିବ | |
|
|
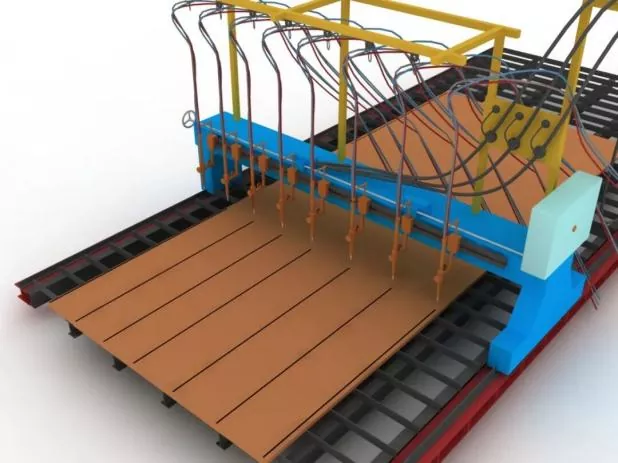
ପଦାଙ୍କ 3 ଅଂଶ କାଟିବା ଏବଂ ଖାଲି କରିବା | |
କାଟିବା ପୂର୍ବରୁ, କଟିଙ୍ଗ ଯନ୍ତ୍ରକୁ ସଜାଡନ୍ତୁ, ଅଗ୍ରଭାଗ ମଡେଲକୁ ନିଶ୍ଚିତ କରନ୍ତୁ ଏବଂ ବାୟୁ ଚାପର ସ୍ଥିରତା ଯାଞ୍ଚ କରନ୍ତୁ | |
|
|
କାଟିବା ସମୟରେ ପ୍ରଥମେ ଇସ୍ପାତ ପ୍ଲେଟର କଟିଙ୍ଗ ସିମ୍ କୁ ଗରମ କରନ୍ତୁ ଏବଂ କଟିଙ୍ଗ ବେଗକୁ କଠୋର ଭାବରେ ନିୟନ୍ତ୍ରଣ କରନ୍ତୁ | |
||
|
ଷ୍ଟେପ୍ 4 ଅଂଶଗୁଡିକର ଦ୍ Secondary ିତୀୟ ସିଧା କରିବା | |
ବିଧାନସଭା ସଠିକତାକୁ ସୁନିଶ୍ଚିତ କରିବା ଏବଂ ଷ୍ଟିଲ୍ ପ୍ଲେଟଗୁଡିକର ଆଭ୍ୟନ୍ତରୀଣ ଅବଶିଷ୍ଟ ଚାପକୁ ହ୍ରାସ କରିବା ପାଇଁ ଷ୍ଟିଲ୍ ପ୍ଲେଟ୍ ଖାଲି ହେବା ପରେ କରାଯାଇଥିଲା | |
|
|
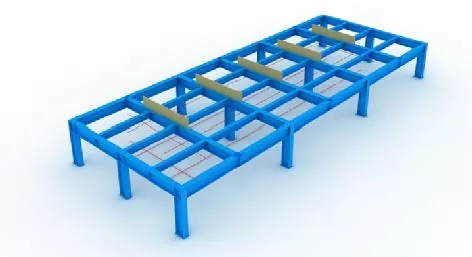
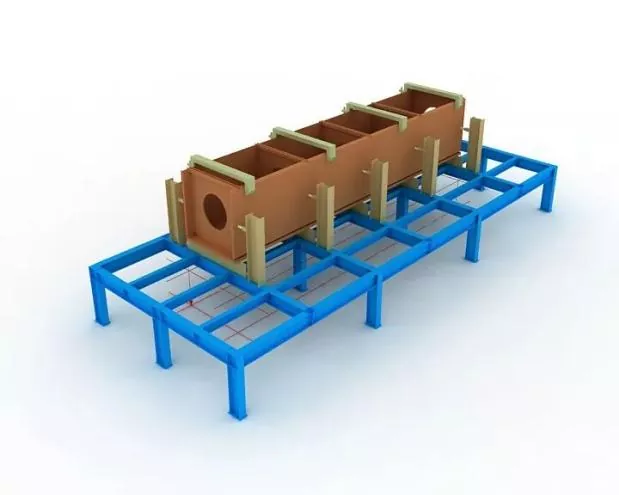
ଷ୍ଟେପ୍ 5 ଜିଗ୍ ଏବଂ ଲେଆଉଟ୍ ଲାଇନ୍ ସେଟିଂ | |
ବିଧାନସଭା ପୂର୍ବରୁ, ଲେଆଉଟ୍ ଲାଇନ୍ ଏବଂ ଜିଗ୍ ପ୍ରଥମେ ସେଟ୍ ହେବ | |
|
|
ଜିଗ୍ ସଂସ୍ଥାପନ ସମୟରେ, ଉପର ଖୋଲିବାର ଭୂସମାନ୍ତର ସ୍ତର ନିଶ୍ଚିତ ହେବା ଆବଶ୍ୟକ ଏବଂ ପର୍ଯ୍ୟାପ୍ତ କଠିନତା ଏବଂ ଶକ୍ତି ନିଶ୍ଚିତ ହେବ | |
||
|
ସମସ୍ତ ଜିଗ୍ ଏବଂ ଲେଆଉଟ୍ ଲାଇନଗୁଡିକ କେବଳ ନିର୍ଦ୍ଦିଷ୍ଟ କର୍ମଚାରୀଙ୍କ ଦ୍ୱାରା ଯାଞ୍ଚ ଏବଂ ଅନୁମୋଦନ ପରେ ବ୍ୟବହାର କରାଯାଇପାରିବ | |
||
|
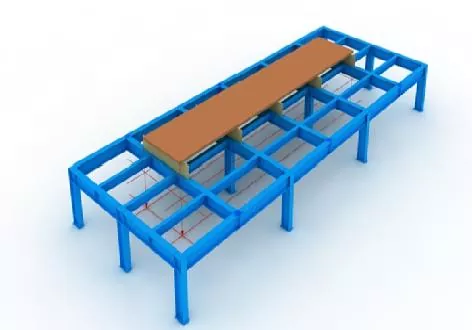
ଷ୍ଟେପ୍ 6 ଲୋୟର ପ୍ୟାନେଲ୍ ପୋଜିସନ୍ | |
ପ୍ଲମ୍ ବବ୍ ଏବଂ ଲେଆଉଟ୍ ଲାଇନ୍ ଦ୍ୱାରା ସଠିକ୍ ଭାବରେ ସ୍ଥିତ | |
|
|
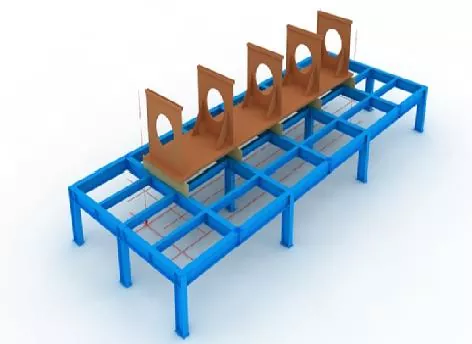
ଷ୍ଟେପ୍ 7 ଡାଏଫ୍ରାଗ୍ ବିଧାନସଭା | |
ଡାଏଫ୍ରାଗମ୍ ଗୁଡ଼ିକର ସମାବେଶ ପୂର୍ବରୁ, ନିମ୍ନ ପ୍ୟାନେଲରେ ପୋଜିସନ୍ ଲାଇନ୍ ଚିହ୍ନିତ କର ଏବଂ ଏକ ଗ୍ରାଇଣ୍ଡିଂ ଚକ ସହିତ ରେଖାର ଉଭୟ ପାର୍ଶ୍ୱରେ ଭାସମାନ କଳ ବାହାର କର | |
|
|
ଡାଏଫ୍ରାଗମ୍ ଗଠନ ହେବା ପରେ ଟ୍ୟାକ୍ ୱେଲଡିଂ ଦ୍ୱାରା ସେଗୁଡ଼ିକୁ ଠିକ୍ କରନ୍ତୁ | |
||
|
ଷ୍ଟେପ୍ 8 ୱେବ୍ ଆସେମ୍ବଲି | |
ୱେବ୍ ଏକତ୍ରିତ ହେବା ଏବଂ ଯୋଗ୍ୟ ହେବା ପରେ, ଏହାକୁ ଏକ ଜ୍ୟାକ୍ ସହିତ ଡାଏଫ୍ରାଗମ୍ ଉପରେ ଦୃ ly ଭାବରେ ଜ୍ୟାକ୍ କରନ୍ତୁ, ତା’ପରେ ଟ୍ୟାକ୍ ୱେଲଡିଂ ଦ୍ୱାରା ଏହାକୁ ଠିକ କରନ୍ତୁ |
|
|
|
ଷ୍ଟେପ୍ 9 ଉପର ପ୍ୟାନେଲ୍ ବିଧାନସଭା | |
ପ୍ଲମ୍ ବବ୍ ସହିତ ଉପର ପ୍ୟାନେଲର ସମ୍ପୂର୍ଣ୍ଣ ସଠିକ୍ ପୋଜିସନ୍, ତା’ପରେ ଟ୍ୟାକ୍ ୱେଲଡିଂ ଦ୍ୱାରା ଫିକ୍ସ କରନ୍ତୁ | |
|
|
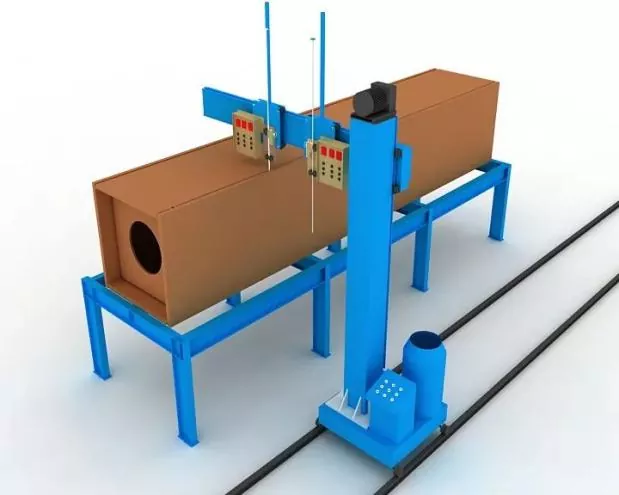
ଷ୍ଟେପ୍ 10 ଡାଏଫ୍ରାଗ୍ ଇଲେକ୍ଟ୍ରୋସ୍ଲାଗ୍ ୱେଲଡିଂ | |
ଡାଇଫ୍ରାଗମ୍ ପାଇଁ ଏକକ ପାର୍ଶ୍ elect ଇଲେକ୍ଟ୍ରୋସ୍ଲାଗ୍ ୱେଲଡିଂ ଗ୍ରହଣ କରାଯାଏ | |
|
|
ଆର୍କ ଆରମ୍ଭ ଏବଂ ଲିଭାଇବା ପାଇଁ ତମ୍ବା ସ୍ଲିଭ୍ ୱେଲଡିଂ ସମୟରେ ଇଲେକ୍ଟ୍ରୋସ୍ଲାଗ୍ ୱେଲଡିଂ ଛିଦ୍ରର ଉପର ଏବଂ ତଳ ଖୋଲା ସ୍ଥାନରେ ସ୍ଥାପିତ ହେବ | |
||
|
ୱେଲଡିଂ ପ୍ରକ୍ରିୟାରେ ୱେଲଡିଂ କରେଣ୍ଟ ଏବଂ ଭୋଲଟେଜକୁ କଡା ନିୟନ୍ତ୍ରଣ କରାଯିବ ଏବଂ ୱେବରେ ଥିବା ଇଲେକ୍ଟ୍ରୋସ୍ଲାଗ୍ ୱେଲଡିଂ କ୍ଷେତ୍ରର ରଙ୍ଗ ପରିବର୍ତ୍ତନ ଉପରେ ଧ୍ୟାନ ଦିଆଯିବ | |
||
|
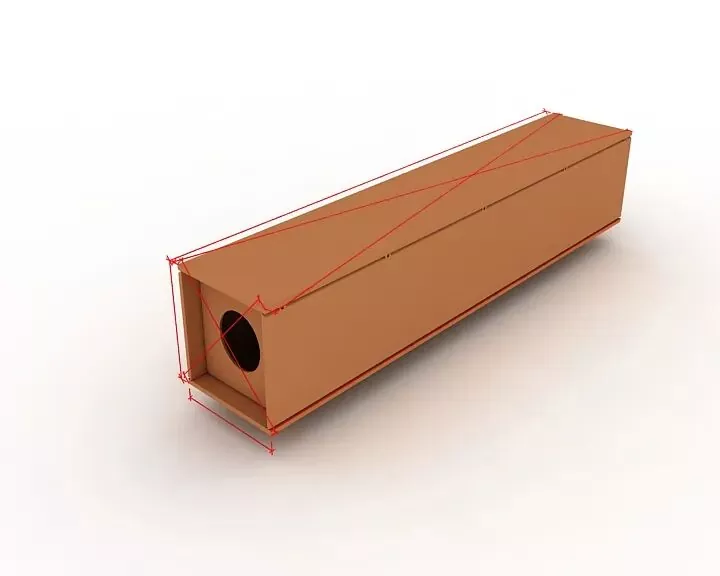
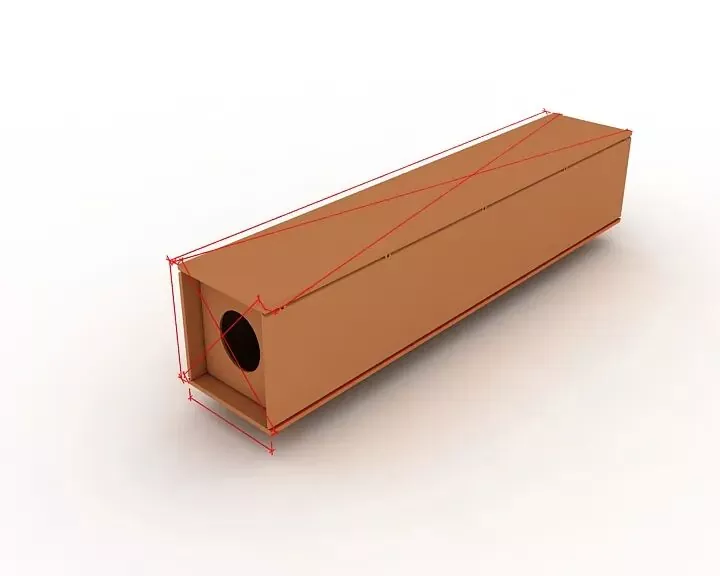
ପଦାଙ୍କ 11 ସାମଗ୍ରିକ ଯାଞ୍ଚ | |
ଯାଞ୍ଚ ସମୟରେ, ଉପାଦାନର ଦ length ର୍ଘ୍ୟ, ତ୍ରିକୋଣୀୟ ଆକାର ଏବଂ ଶେଷ ବିଭାଗର ପରିମାପ ଡିଜାଇନ୍ ଏବଂ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ଆବଶ୍ୟକତା ପୂରଣ କରେ କି ନାହିଁ ଯାଞ୍ଚ ଉପରେ ଧ୍ୟାନ ଦିଅନ୍ତୁ ଏବଂ ସମସ୍ତ ସହନଶୀଳତା ଅଂଶଗୁଡ଼ିକୁ ସଂଶୋଧନ କରନ୍ତୁ | |
|
|
ଷ୍ଟେପ୍ 12 ଶେଷ ମିଲିଂ | |
ସମାବେଶ ଏବଂ ୱେଲଡିଂ ପରେ ଶେଷ ଚେହେରାକୁ ମିଲ୍ କରନ୍ତୁ | |
|
|
ସଦସ୍ୟମାନଙ୍କର ସ୍ତର ଏବଂ ଶେଷ ଚେହେରା ଏବଂ ମିଲିଂ କଟର ମଧ୍ୟରେ ସମାନ୍ତରାଳତା ନିଶ୍ଚିତ କରନ୍ତୁ | |
||
|
ଷ୍ଟେପ୍ 13 ବାଲି ବିସ୍ଫୋରଣ ଏବଂ କଳଙ୍କ ଅପସାରଣ | |
ୱେଲଡିଂ ପରେ ଆବଶ୍ୟକ ଅନୁଯାୟୀ ବାଲି ବ୍ଲାଷ୍ଟିଂ ଦ୍ୱାରା ସମ୍ପୂର୍ଣ୍ଣ କଳଙ୍କ ଅପସାରଣ, ତା’ପରେ ଆବରଣ ନିର୍ମାଣକୁ ସ୍ଥାନାନ୍ତର କରନ୍ତୁ | |
|



Ⅲ। ବିଧାନସଭା, ପୋଜିସନ୍ ଏବଂ ୱେଲଡିଂ ପାଇଁ ନିର୍ଦ୍ଦିଷ୍ଟତା |
|
ବିଧାନସଭା ସଠିକତା | |
ବିଧାନସଭା ସମୟରେ: ୱେଲ୍ଡିଂ ବିକୃତିକୁ ନିୟନ୍ତ୍ରଣ କରିବା ପାଇଁ ଉପଯୁକ୍ତ ପ୍ରତିବନ୍ଧକ ଗ୍ରହଣ କରାଯିବ | ● ୱେଲ୍ଡିଂ ସଙ୍କୋଚନ ଭତ୍ତା ଏବଂ ଯୁକ୍ତିଯୁକ୍ତ ଓଲଟା ବିକୃତି ଉପାଦାନର ଆକାରକୁ ନିୟନ୍ତ୍ରଣ କରିବା ଏବଂ ସଠିକ୍ ଆକୃତି ନିଶ୍ଚିତ କରିବା ପାଇଁ ସଂରକ୍ଷିତ ରହିବ | |
|
ୱେଲଡେଡ୍ ସଂଯୋଗଗୁଡ଼ିକର ଗଠନ ଏବଂ ସମାବେଶ ପାଇଁ ଅନୁମତିପ୍ରାପ୍ତ ବିଚ୍ୟୁତି, ଏବଂ ଗଠନମୂଳକ ଉପାଦାନଗୁଡ଼ିକର ଡାଇମେନ୍ସନାଲ୍ ସହନଶୀଳତା, ଇସ୍ପାତ ଗଠନଗୁଡ଼ିକର ନିର୍ମାଣ ଗୁଣବତ୍ତା (GB 50205) ର ଗ୍ରହଣ ପାଇଁ ସଂକେତର ଆବଶ୍ୟକତା ପାଳନ କରିବ | |
|
|
ବିଧାନସଭା ପୋଜିସନ୍ ୱେଲଡିଂ | |
ଏହା ଅର୍ଦ୍ଧ-ସ୍ୱୟଂଚାଳିତ କଠିନ ତାରର ଗ୍ୟାସ୍ ଧାତୁ ଆର୍ ୱେଲଡିଂ (GMAW) ଦ୍ୱାରା କାର୍ଯ୍ୟକାରୀ ହେବ | |
|
ୱେଲଡର୍ | |
ଆସେମ୍ବଲି ଟ୍ୟାକ୍ ୱେଲଡିଂରେ ନିୟୋଜିତ ୱେଲଡରମାନେ ବିଲ୍ଡିଂ ଷ୍ଟିଲ୍ ଷ୍ଟ୍ରକଚର୍ସ (JGJ81) ପାଇଁ ୱେଲଡିଂ ପାଇଁ ଯାନ୍ତ୍ରିକ ନିର୍ଦ୍ଦିଷ୍ଟକରଣରେ ନିର୍ଦ୍ଦିଷ୍ଟ ଅନୁରୂପ ଯୋଗ୍ୟତା ପ୍ରମାଣପତ୍ର ଧାରଣ କରିବେ | |
|
ଟ୍ୟାକ୍ ୱେଲ୍ଡର ଅବସ୍ଥାନ | |
ଟ୍ୟାକ୍ ୱେଲ୍ଡର ଅବସ୍ଥାନ: ଟ୍ୟାକ୍ ୱେଲ୍ଡଗୁଡ଼ିକ ଆନୁଷ୍ଠାନିକ ୱେଲ୍ଡର ଆରମ୍ଭ ଏବଂ ଶେଷକୁ ଏଡ଼ାଇବ, ଏବଂ କୋଣାର୍କ, ଧାର, ଶେଷ ଏବଂ ଗଠନମୂଳକ ଶକ୍ତି ଏବଂ କର୍ମକ୍ଷେତ୍ରର ତ୍ରୁଟି ପ୍ରବଣ କୋଣରେ, ଧାରରେ, ଶେଷରେ ରଖାଯିବ ନାହିଁ | |
|
ଟି-ଗଣ୍ଠିଗୁଡିକ ପାଇଁ, ଟ୍ୟାକ୍ ୱେଲଡିଂ: ଉଭୟ ପାର୍ଶ୍ୱରେ ସମରୂପ ଭାବରେ କରାଯିବ; ଏହି ସମୟରେ, ଖାଲ ଭିତରେ ଟ୍ୟାକ୍ ୱେଲଡିଂକୁ ଯଥାସମ୍ଭବ ଏଡାଇ ଦିଆଯିବ | ପୂର୍ଣ୍ଣ ଅନୁପ୍ରବେଶ ଗ୍ରୋଭ୍ ୱେଲଡିଂ ପାଇଁ: ବ୍ୟାକ୍ ଗୁଗିଂ ପାଇଁ ଗ୍ରୀଭ୍ ଉପରେ ଟ୍ୟାକ୍ ୱେଲଡିଂ କରାଯିବ, ଯଥା, ବ୍ୟାକ୍ ଗୁଗିଂ | |
|
|
ୱେଲ୍ଡିଂ ବ୍ୟାକିଂ ପ୍ଲେଟଗୁଡିକର ଆସେମ୍ବଲି ଏବଂ ୱେଲଡିଂ ସ୍ଥିତି ସହିତ ରନ୍-ଅନ୍ ଏବଂ ରନ୍-ଅଫ୍ ପ୍ଲେଟ୍ ଗୁଡିକ ପ୍ରଯୁଜ୍ୟ ମାନକ ସହିତ ପାଳନ କରିବେ | |
|
|
ୱେଲଡିଂ ସାମଗ୍ରୀ | |
ଆସେମ୍ବଲି ଏବଂ ଟ୍ୟାକ୍ ୱେଲଡିଂ ପାଇଁ ବ୍ୟବହୃତ ୱେଲଡିଂ ସାମଗ୍ରୀ ଆନୁଷ୍ଠାନିକ ୱେଲଡିଂ ପାଇଁ ସମାନ ହେବ, ଯଥା ସରକାରୀ ୱେଲଡିଂ ପରି ସମାନ ୱେଲଡିଂ ସାମଗ୍ରୀ ଗ୍ରହଣ କରାଯିବ | |
|
ଉଚ୍ଚ ଶକ୍ତି ବିଶିଷ୍ଟ ଇସ୍ପାତ ଏବଂ ସ୍ୱଳ୍ପ ଶକ୍ତି ବିଶିଷ୍ଟ ଇସ୍ପାତ ମଧ୍ୟରେ ଆସେମ୍ବଲି ୱେଲଡିଂ ପାଇଁ, ସ୍ୱଳ୍ପ ଶକ୍ତି ବିଶିଷ୍ଟ ଷ୍ଟିଲ୍ ଗ୍ରେଡ୍ ଅନୁଯାୟୀ ୱେଲଡିଂ ସାମଗ୍ରୀ ଚୟନ କରାଯିବ | |
ସମ୍ବନ୍ଧୀୟ ଖବର
- ଇହେ ଇସ୍ପାତ ଗଠନରୁ ଜାତୀୟ ଦିବସ ଶୁଭେଚ୍ଛା |
- ସଫଳ ପ୍ରଥମ ଉତ୍ତୋଳନ! ଏହେ ଷ୍ଟିଲ୍ ଦ୍ୱାରା ପରିଚାଳିତ ଏସିଆ ପାସିଫିକ୍ ମୋରୋକୋ ପ୍ରକଳ୍ପ |
- ଯୋଗ୍ୟତା ନବୀକରଣ ଅନୁମୋଦିତ! Eihe ସ୍ଥିର ଭାବରେ ଗ୍ଲୋବାଲ୍ ମାର୍କେଟ୍ ପାଦଚିହ୍ନ ବିସ୍ତାର କରେ |
- ବିମାନବନ୍ଦର ଏବଂ ଷ୍ଟେସନଗୁଡିକ ପାଇଁ EHSS ଇସ୍ପାତ ସଂରଚନା ବିତରଣ |
- ଗ୍ଲୋବାଲ୍ ଡେଭଲପମେଣ୍ଟ ଉପରେ ଧ୍ୟାନ ଦିଅନ୍ତୁ: ଶାଣ୍ଡୋଙ୍ଗ ଷ୍ଟିଲ୍ ଷ୍ଟ୍ରକଚର ଇଣ୍ଡଷ୍ଟ୍ରି ଆସୋସିଏସନ୍ ସଫଳତାର ସହ ଶିଳ୍ପ ଆନ୍ତର୍ଜାତୀୟକରଣ ଉପରେ ଅଭିଜ୍ଞତା ବିନିମୟ ସମ୍ମିଳନୀ ଆୟୋଜନ କରେ |
- EHSS ଏକମାତ୍ର ସଫଳତା ସହିତ କଳିଙ୍ଗଠାରେ ଅଷ୍ଟମ ଶାଣ୍ଡୋଙ୍ଗ ଷ୍ଟିଲ୍ ସଂରଚନା ଉଚ୍ଚ-ଗୁଣାତ୍ମକ ବିକାଶ ଫୋରମ୍ ଏବଂ 2026 SSSIA ବାର୍ଷିକ ସମ୍ମିଳନୀ ଆୟୋଜନ କଲା |
ମୋତେ ଏକ ବାର୍ତ୍ତା ଛାଡିଦିଅ |